Regulatorul de presiune cu acetilenă de precizie AR-59 este un dispozitiv profesional conceput pe...
See Details
 ING
Setări regulator torță de acetilenă: Ghid de presiune de lucru pentru tăiere în siguranță
Știri din industrie-Întrebați cinci sudori cum au stabilit un regulator de acetilenă și veți primi cinci răspunsuri ușor diferite, dar fereastra sigură este mai îngustă decât se așteaptă majoritatea oamenilor. Acetilena este un gaz combustibil care devine instabil atunci când este comprimat prea tare, astfel încât partea de livrare a unui regulator de acetilenă este menținută în mod deliberat la un nivel scăzut. În practică, aceasta înseamnă să nu setați niciodată presiunea de lucru peste 15 psi (1 bar), indiferent de dimensiunea pistoletului pe care o utilizați.
Orice altceva din configurație decurge din acea singură regulă. Mai jos ne uităm la ceea ce vă spune cu adevărat fiecare manometru, presiunile de lucru care se potrivesc cu vârfurile obișnuite de tăiere, ordinea corectă a operațiunilor la pornire și micile obiceiuri care mențin o flacără constantă toată după-amiaza. Acestea sunt notele pe care le împărtășim clienților în fiecare săptămână la Fabrica de contoare de sudură Yuyao Hualong, unde construim regulatoare de presiune din 2007.
Ce vă spun cele două manometre de pe un regulator de acetilenă
Un regulator standard de acetilenă are două manometre. Manometrul de pe partea cilindrului citește presiunea maximă din interiorul sticlei. Pe un cilindru de acetilenă proaspăt umplut, acesta se află de obicei undeva la 250 psi (aproximativ 17 bar) și scade constant pe măsură ce gazul este extras.
Indicatorul de ieșire este indicatorul de lucru și, în mod normal, este scalat la 0 până la 30 psi (0 până la 2 bar), astfel încât ajustările mici să fie ușor de citit. Acesta este numărul pe care l-ați stabilit de fapt. La majoritatea regulatoarelor, un mâner mare în T sau un șurub moletat îl controlează: rotirea în sensul acelor de ceasornic crește presiunea de livrare, rotirea în sens invers acelor de ceasornic o coboară. Între cele două manometre se află ansamblul scaunului și diafragmei care efectuează lucrul propriu-zis, ținând ieșirea constantă, în timp ce presiunea cilindrului din spatele acestuia scade încet.
De ce acetilena se comportă diferit de oxigen
Buteliile de acetilenă nu sunt pur și simplu umplute cu gaz liber. Gazul este dizolvat în acetonă ținută într-o masă poroasă, ceea ce are două consecințe practice. În primul rând, presiunea cilindrului nu este un indicator de încredere al cantității de gaz rămase. În al doilea rând, gazul nu trebuie niciodată extras mai repede de aproximativ o șapte din conținutul cilindrului pe oră, altfel acetona este efectuată împreună cu gazul și ajunge în furtun, regulator și torță.
Conexiunile de acetilenă folosesc, de asemenea, filete din stânga, iar furtunul de combustibil este roșu în majoritatea standardelor, în timp ce oxigenul este verde sau negru. Direcția filetului previne majoritatea conexiunilor accidentale încrucișate, dar furtunul trebuie să se potrivească cu serviciul. Un regulator care a fost construit pentru oxigen nu ar trebui să fie mutat niciodată pe partea de acetilenă a căruciorului.
Presiuni de lucru tipice pentru vârfurile de tăiere comune
Tabelul de mai jos oferă punctele de pornire pentru o lanterna standard de tăiere manuală prevăzută cu un vârf de tăiere din două piese. Presiunea oxigenului se referă aici la fluxul de oxigen de tăiere, care este reglat cu același regulator și apoi tăiat la pârghia pistoletului.
| Dimensiunea vârfului de tăiere | Grosimea otelului | Presiunea de lucru a acetilenei | Presiunea de lucru a oxigenului |
|---|---|---|---|
| 0 | până la 3 mm (1/8 inchi) | 3 psi (0,2 bar) | 20 până la 25 psi (1,4 până la 1,7 bar) |
| 1 | 3 până la 6 mm (1/8 până la 1/4 inchi) | 3 până la 5 psi | 25 până la 30 psi |
| 2 | 6 până la 12 mm (1/4 până la 1/2 inchi) | 4 până la 6 psi | 30 până la 35 psi |
| 3 | 12 până la 19 mm (1/2 până la 3/4 inchi) | 5 până la 8 psi | 35 până la 40 psi |
| 4 | 19 până la 32 mm (3/4 până la 1-1/4 inchi) | 8 până la 10 psi | 40 până la 45 psi |
| 5 și mai sus | peste 32 mm | 10 până la 12 psi | 45 până la 55 psi |
Pentru sudarea cu gaz, mai degrabă decât tăierea, ambele părți sunt setate mult mai jos, de obicei 3 până la 5 psi de acetilenă și o presiune similară a oxigenului, în funcție de dimensiunea vârfului și grosimea plăcii. Plafonul de 15 psi pe partea de acetilenă încă se aplică și merită să ne amintim că un vârf de tăiere mare are nevoie de mai mult oxigen, nu de mai multă acetilenă.
Setarea unui regulator de acetilenă, pas cu pas
Ordinea operațiilor contează la fel de mult ca și numerele. Lucrați în secvența de mai jos și regulatorul vă va da rareori probleme.
- Verificați mai întâi echipamentul: furtunuri fără fisuri și arsuri, dispozitive de blocare a fulgerului montate la ieșirile regulatorului, vârful corect pentru lucrare și o brichetă la îndemână.
- Rotiți ambele șuruburi de reglare a regulatorului în sens invers acelor de ceasornic până când se rotesc liber. Un regulator care este deja înfășurat va trânti presiunea completă în furtun în momentul în care supapa cilindrului se deschide.
- Stați într-o parte și spargeți pentru scurt timp supapa cilindrului de acetilenă pentru a elimina orice praf, apoi închideți-o din nou.
- Montați regulatorul și strângeți piulița de îmbinare cu o cheie. Fitingurile din acetilenă sunt filetate pe stânga, astfel încât piulița se strânge în sens invers acelor de ceasornic. Firma este suficientă; nu o forța.
- Deschideți încet supapa cilindrului de acetilenă, nu mai mult de o rotație și jumătate, astfel încât să poată fi oprită rapid în caz de urgență. Urmăriți ca manometrul de înaltă presiune se stabilește.
- Rotiți șurubul de reglare a acetilenei în sensul acelor de ceasornic, încet, până când indicatorul de livrare atinge cifra pentru vârful dvs. Pentru majoritatea lucrărilor de tăiere, aceasta se află între 3 și 10 psi și nu trebuie să treacă niciodată de 15 psi.
- Deschideți complet supapa cilindrului de oxigen, apoi setați presiunea de livrare a oxigenului în același mod.
- Purjați fiecare furtun separat timp de o secundă sau două înainte de a monta lanterna, astfel încât orice amestec de gaz să fie curățat.
- Aprindeți mai întâi acetilena, adăugați treptat oxigen și echilibrați flacăra înainte de a începe tăierea.
- Când lucrarea este terminată, închideți supapele pistoletului, apoi supapele cilindrului, apoi deschideți supapele pistoletului pentru a evacua conductele. În cele din urmă, îndepărtați ambele șuruburi de reglare, astfel încât diafragmele să se odihnească.
Citirea flăcării odată ce manometrele sunt setate
Instrumentele te apropie; flacăra vă spune dacă setarea este corectă. Un regulator de acetilenă setat corect produce o flacără constantă care nu se clătește sau nu șuiera, cu un con interior curat pe care îl poți reduce la metal. Dacă flacăra continuă să se deplaseze sau marginea tăiată începe să țină, răspunsul este de obicei o ajustare mică de livrare, mai degrabă decât una mare.
Problema presiunii târâtoare
Un regulator care creează încet presiunea de livrare cu supapa pistoletului închis are un scaun care curge sau o supapă murdară. Acest târâtor nu este o problemă de setare și nu poate fi dezactivat de la mâner. Nu mai utilizați regulatorul și faceți-l service. Același lucru este valabil și pentru un regulator a cărui diafragmă s-a rigidizat odată cu vârsta și nu mai deține o ieșire stabilă.
De asemenea, ajută la re-verificarea citirii acetilenei la jumătatea unei tăieturi lungi. Pe măsură ce cilindrul se golește, presiunea cilindrului scade și orificiul de evacuare se poate deplasa ușor pe o unitate cu o singură treaptă. O atingere rapidă a șurubului de reglare îl restabilește.
Greșeli care cauzează cele mai multe probleme de setare
- Setarea acetilenei peste 15 psi. Nu există nicio slujbă care să o solicite, iar riscul este real.
- Lăsând șurubul de reglare înfășurat înainte de a deschide supapa cilindrului, care șochează diafragma și furtunul.
- Judecând munca numai după indicator și ignorând o flacără care se oxidează sau se carburează în mod clar.
- Aspirarea gazului mai rapid decât aproximativ o șapte din conținutul cilindrului pe oră.
- Amestecarea furtunurilor între gaz combustibil și oxigen sau mutarea unui regulator de la un serviciu de gaz la altul.
- Strângerea excesivă a piuliței de îmbinare și deteriorarea scaunului, care apoi curge, indiferent de cât de atent ai setat presiunea.
- Menținerea unui regulator în funcțiune mult timp după ce începe să se miște sau să citească neregulat.
Alegerea unui regulator care își păstrează setarea
Odată ce cunoașteți presiunile de care aveți nevoie, următoarea întrebare este ce regulator le va menține pe o tură completă. Regulatoarele cu o singură treaptă sunt compacte și rapid de setat, în timp ce modelele cu două trepte costă mai mult, dar mențin piatra de evacuare stabilă pe măsură ce cilindrul se golește. Dacă încă cântăriți opțiunile, nota noastră despre cum să alegi regulatorul de presiune pentru acetilenă potrivit trece prin diferențe mai detaliat.
Pentru tăierea și sudarea de zi cu zi într-un atelier, un regulator de acetilenă de înaltă precizie cu un indicator de livrare curat și lizibil face ca rutina zilnică de setare să fie mult mai puțin complicată. Precizia aici nu este un cuvânt de marketing; înseamnă că priza rămâne acolo unde ai pus-o când lanterna este deschisă și închisă în mod repetat.
 Regulator de acetilenă de înaltă precizie AR-03 pentru tăiere și sudare în atelier Un regulator stabil de acetilenă pentru tăierea și sudarea de zi cu zi în atelier, cu putere reglabilă și un indicator care poate fi citit pentru setări repetate ale pistolului. Vizualizare produs →
Dacă munca ta are loc în aer liber sau într-o curte de fabricație, un corp din alamă merită micul cost suplimentar. Alama rezistă la loviturile, umezeala și schimbările de temperatură care scurtează durata de viață a carcasei vopsite sau placate și nu se va rugini sau nu se va rugini pe calea gazului.
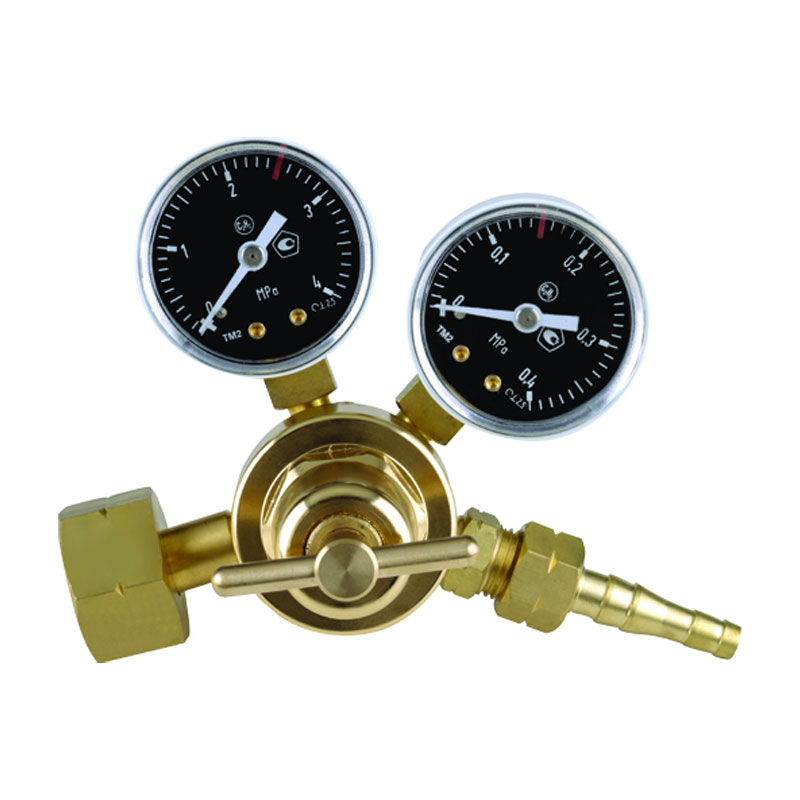 AR-57 Regulator de acetilenă din alamă pentru sudare industrială grea Un regulator industrial rezistent, cu un corp din alamă, potrivit pentru sudarea și tăierea de mare intensitate acolo unde umiditatea, loviturile și utilizarea continuă necesită durabilitate. Vizualizare produs →
Tăierea grea a plăcilor și ciclurile lungi de producție impun o cerere diferită asupra regulatorului. Un model industrial cu flux mare menține livrarea stabilă în timp ce tăiați continuu, astfel încât flacăra să rămână aceeași de la prima tăiere a dimineții până la ultima.
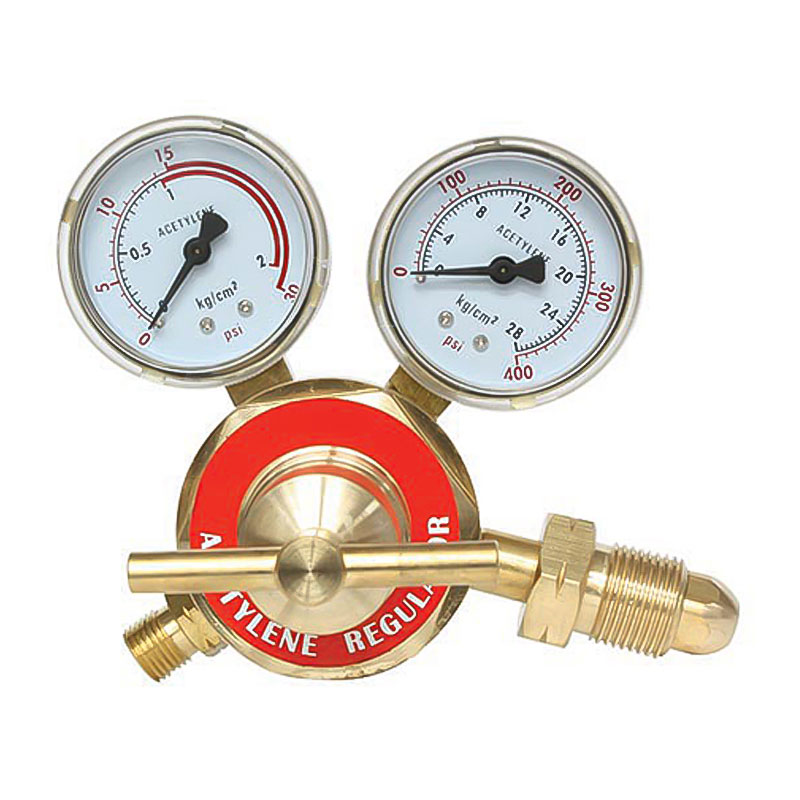 Regulator industrial de acetilenă cu debit mare AR-66 pentru tăiere continuă Un regulator industrial cu debit mare pentru cicluri lungi de producție, care ajută la menținerea stabilă a livrării prin tăiere continuă atunci când este adaptată la gaz, vârf și ciclu de funcționare. Vizualizare produs →
Indiferent de stilul care se potrivește băncii dvs., rețineți că setările rămân fiabile numai atunci când regulatorul este potrivit cu gazul, vârful și ciclul de funcționare.
Setările regulatorului sunt una dintre acele abilități care se simt complicate până când logica declanșează: mențineți partea de acetilenă scăzută, setați oxigenul pentru a se potrivi cu vârful, lucrați la pornire în ordinea corectă și lăsați flacăra să confirme ceea ce ați făcut. Dacă doriți să comparați modele sau să discutați despre presiunile pentru o anumită lanternă și material, aruncați o privire prin gama noastră de regulatoare de presiune cu acetilenă sau trimiteți-ne detaliile configurației dvs. După aproape două decenii de construcție a acestor instrumente, suntem întotdeauna bucuroși să vorbim despre partea practică a controlului presiunii.
Produse înrudite
-

-

Acest regulator de presiune CO2 pentru plante de acvariu este proiectat pentru amenajarea plantel...
See Details -

Acest regulator de presiune pentru acvariu cu CO2, prietenos cu mediul, este proiectat pentru ame...
See Details -

Regulatorul de acetilenă de înaltă stabilitate pentru sudare și tăiere AR-56 este proiectat cu ac...
See Details -

Acest regulator de CO2 pentru acvariu cu manometre duble și contor cu un singur bule este concepu...
See Details -

Regulatorul de argon pentru sudare industrială ArR-192 este un dispozitiv de reglare a presiunii ...
See Details -

Regulatorul de dioxid de carbon de înaltă presiune JTR-01 este un dispozitiv conceput pentru apli...
See Details -

Regulatorul industrial de acetilenă AR-66 este proiectat special pentru operațiuni de sudare, tăi...
See Details

- DESPRE NOI
- Profilul companiei
- Factory Show
- Honor & Certificates
- PRODUSE
- Regulator de presiune pentru sudare și tăiere
- Regulator de presiune pentru acvariu
- Regulator de presiune pentru bere și băuturi
- Reductor de presiune pe conductă
- INFORMATII DE CONTACT
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, Tanjialing West Road, Lanjiang Street, Yuyao, 315400, Zhejiang

-
- COD QR MOBIL

